 Mit Google fortfahren
Produktionsprogramm planen und bei Engpässen optimieren
Das Produktionsprogramm legt fest, welche Produkte ein Unternehmen in welchen Mengen in einem bestimmten Zeitraum herstellen will. Reicht eine knappe Kapazität nicht für alle Produkte, hilft der Deckungsbeitrag je Engpasseinheit bei der Entscheidung über die Reihenfolge.
Hake ab, was du schon kannst — und komm am Ende hierher zurück!
Was gehört zum Produktionsprogramm?
Ein Unternehmen muss nicht nur entscheiden, was es herstellt. Es muss auch festlegen, wie viel davon in einem bestimmten Zeitraum produziert werden soll.
Produktionsprogramm
Das Produktionsprogramm ist die Gesamtheit der Produkte und Dienstleistungen, die ein Unternehmen anbietet beziehungsweise herstellt. Zur mengenmäßigen Planung gehören die vorgesehenen Produktionsmengen.
Ein fiktives Beispiel: Eine Möbelfabrik kann Küchen, Schränke und Tische anbieten. Das beschreibt zunächst die Produktarten. Für einen Monat könnte sie zusätzlich festlegen, wie viele Einbauküchen, Schränke und Tische hergestellt werden sollen.
Die Mengenplanung wirkt sich auf weitere Bereiche aus. Aus ihr ergeben sich unter anderem der Material-, Personal- und Kapazitätsbedarf.
Breite, Tiefe und Fertigungstiefe unterscheiden
Drei ähnlich klingende Begriffe beschreiben unterschiedliche Entscheidungen. Mit Programmtiefe ist hier die Variantenvielfalt gemeint; manche Fachtexte verwenden den Begriff auch im Sinn der Fertigungstiefe.
| Begriff | Leitfrage | Beispiel |
|---|---|---|
| Programmbreite | Wie viele Produktgruppen gibt es? | Fiktives Angebot: Computer, Smartphones und Fernseher ergeben drei Produktgruppen. |
| Programmtiefe | Wie viele Varianten gibt es innerhalb einer Produktgruppe? | Im fiktiven Angebot ergeben ein günstiger und ein leistungsstarker Computer zwei Computervarianten. |
| Fertigungstiefe | Wie viel der Herstellung übernimmt das Unternehmen selbst? | Ein Hersteller fertigt viele Bauteile selbst statt sie zuzukaufen. |
Ein breites Produktionsprogramm kann mehr Kundenwünsche und Marktsegmente abdecken. Nachfrageschwankungen lassen sich möglicherweise leichter ausgleichen. Gleichzeitig können häufigere Umstellungen, höhere Kosten für das Umrüsten der Maschinen und komplexere Abläufe entstehen.
Ein schmales Produktionsprogramm ermöglicht viele gleichartige Abläufe. Spezialmaschinen, einheitliche Werkzeuge und kurze Transportwege können effizient genutzt werden. Dafür ist das Angebot weniger vielfältig.
Bei einer hohen Fertigungstiefe stellt das Unternehmen einen großen Teil der benötigten Teile selbst her. Dadurch kann es Prozesse und eigenes Know-how unmittelbar kontrollieren und ist weniger von Zulieferern abhängig. Seine Flexibilität kann jedoch sinken.
Bei einer geringen Fertigungstiefe werden viele Teile zugekauft. Dann steigen die Anforderungen an Beschaffung, Lieferantenmanagement und Logistik.
Programmtiefe meint Varianten im Angebot. Fertigungstiefe meint den Anteil der Eigenproduktion. Die beiden Begriffe sind nicht austauschbar.
Vom langfristigen Rahmen zum konkreten Auftrag
Je kürzer der Planungshorizont wird, desto genauer wird das Produktionsprogramm.
| Planungsebene | Typische Entscheidung | Planungshorizont |
|---|---|---|
| strategisch | In welchen Produktfeldern will das Unternehmen künftig tätig sein? | langfristig |
| taktisch beziehungsweise mittelfristig | Welche groben Mengen sind für Produkte oder Produktgruppen vorgesehen? | häufig etwa ein Jahr |
| operativ beziehungsweise kurzfristig | Welche genaue Menge jeder Variante wird wann hergestellt? | häufig eine Woche bis einen Monat, teilweise ein Quartal |
Die Zeiträume sind Richtwerte und hängen vom Produkt und vom Betrieb ab.
Fiktives Beispiel: Ein Fahrzeughersteller entscheidet strategisch, künftig auch Elektrofahrzeuge anzubieten. In der mittelfristigen Planung legt er grobe Mengen für Fahrzeugtypen fest. Kurzfristig ordnet er konkrete Kundenaufträge mit genau bestimmten Varianten einzelnen Werken und Zeiträumen zu.
Wähle in jeder Lücke die passende Form und prüfe anschließend deine Antworten.
Die Entscheidung über künftige Produktfelder gehört zur Planung. Grobe Jahresmengen ohne genaue Varianten gehören zur Planung. Genaue Mengen einzelner Varianten werden in der Planung festgelegt.
Wann wird ein Engpass entscheidend?
Ein Betrieb kann nicht unbegrenzt produzieren. Maschinenzeit, Personal oder andere Produktionsfaktoren sind nur in einem bestimmten Umfang verfügbar.
Engpass
Ein Engpass entsteht, wenn die Produktionsanforderungen größer sind als die verfügbare Kapazität. Der knappste Bereich begrenzt dann die Leistung der gesamten Produktionskette.
Der Stückdeckungsbeitrag ist der Verkaufserlös je Stück abzüglich der variablen Kosten je Stück. Variable Kosten ändern sich mit der Produktionsmenge, etwa die Materialkosten. Fixe Kosten, etwa eine vereinbarte Hallenmiete, bleiben im betrachteten Zeitraum und Kapazitätsbereich unabhängig von der Stückzahl. Der Deckungsbeitrag hilft, diese Fixkosten zu decken; erst der verbleibende Überschuss ist Gewinn.
Solange freie Kapazität besteht, die Produkte verkauft werden können und keine zusätzlichen Fixkosten entstehen, verbessert ein positiver Deckungsbeitrag das Ergebnis. Ein positiver Deckungsbeitrag ist also noch kein Beleg für einen Gewinn des Unternehmens.
Übersteigt der Kapazitätsbedarf der Nachfrage die verfügbare Kapazität, können nicht mehr alle nachgefragten Produkte hergestellt werden. Der absolute Deckungsbeitrag allein reicht dann nicht für die Rangfolge. Ein Produkt mit hohem Deckungsbeitrag kann so viel von der knappen Ressource benötigen, dass ein anderes Produkt je Engpasseinheit vorteilhafter ist.
Bei genau einem Engpass vergleichst du den Deckungsbeitrag je Einheit der knappen Ressource:
Deckungsbeitrag je Engpasseinheit = Deckungsbeitrag je Stück geteilt durch Engpassbedarf je Stück
Ein optimales Produktionsprogramm berechnen
Die folgende fiktive Leitaufgabe zeigt den Rechenweg. Bestimme aus den angegebenen Daten das Programm mit dem höchsten Gesamtdeckungsbeitrag. „Maximal absetzbar“ bedeutet: Bis zu dieser Menge lassen sich die hergestellten Stücke verkaufen.
Ein Betrieb stellt die Produkte A und B her. Für die nächste Periode stehen 20 Maschinenstunden zur Verfügung. Andere Kapazitäten begrenzen die Produktion nicht.
| Produkt | Deckungsbeitrag je Stück | Maschinenstunden je Stück | maximal absetzbare Menge |
|---|---|---|---|
| A | 120 Euro | 4 Stunden | 3 Stück |
| B | 90 Euro | 2 Stunden | 6 Stück |
1. Engpass bestimmen
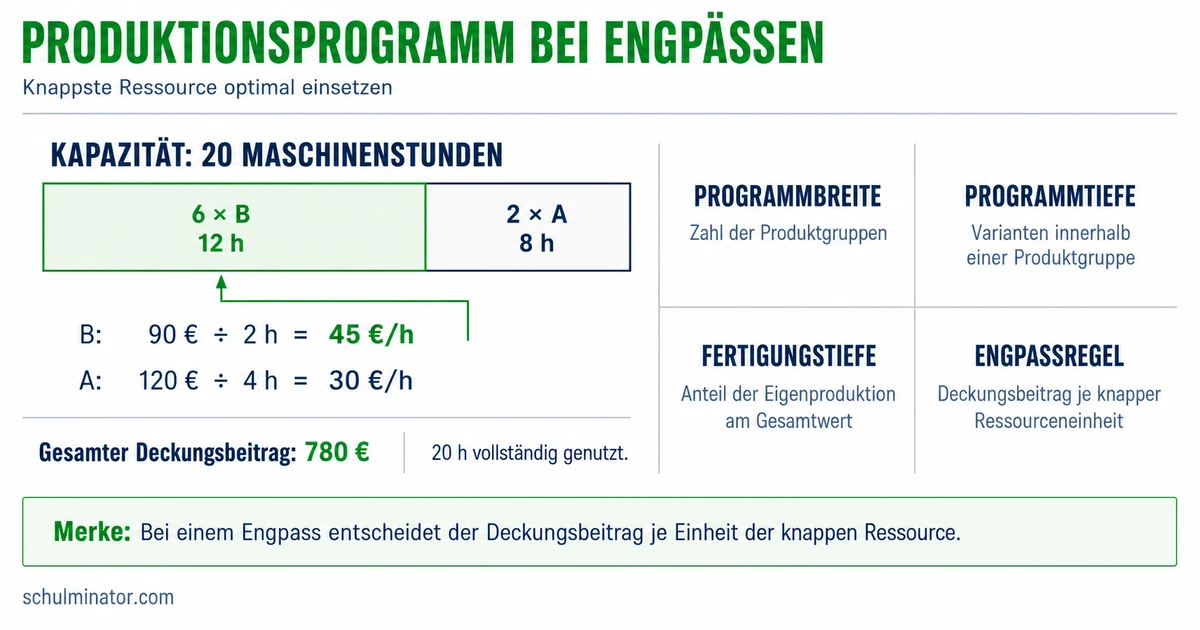
Für die gesamten Absatzhöchstmengen wären 3 mal 4 + 6 mal 2 = 24 Stunden nötig. Verfügbar sind nur 20 Stunden: Die Maschinenzeit ist knapp, und eine Maschinenstunde ist die Engpasseinheit.
2. Relativen Deckungsbeitrag berechnen
- Produkt A: 120 Euro geteilt durch 4 Stunden = 30 Euro je Maschinenstunde
- Produkt B: 90 Euro geteilt durch 2 Stunden = 45 Euro je Maschinenstunde
3. Rangfolge bilden
Produkt B steht vor Produkt A, weil es je knapper Maschinenstunde den höheren Deckungsbeitrag liefert.
4. Kapazität nach der Rangfolge verteilen
Zuerst werden 6 Stück B hergestellt. Sie benötigen 6 mal 2 Stunden = 12 Stunden.
Von den 20 Stunden bleiben 8 Stunden. Damit können 8 geteilt durch 4 = 2 Stück A hergestellt werden.
5. Ergebnis prüfen
Das Programm aus 6 Stück B und 2 Stück A benötigt genau 20 Maschinenstunden. Sein gesamter Deckungsbeitrag beträgt:
6 mal 90 Euro + 2 mal 120 Euro = 780 Euro.
Die Absatzgrenzen werden eingehalten: Von B werden höchstens 6 Stück und von A höchstens 3 Stück produziert.
Für dieses einfache Modell gehst du in fünf Schritten vor:
- Engpass und Engpasseinheit bestimmen.
- Positive Deckungsbeiträge je Engpasseinheit berechnen.
- Produkte absteigend ordnen.
- Kapazität unter Beachtung der Absatzgrenzen verteilen.
- Kapazitätsverbrauch und gesamten Deckungsbeitrag kontrollieren.
Rangfolge prüfen und Grenzen erkennen
Die Rangfolgeregel liefert ein Optimum im einfachen Modell mit einem Engpass, konstanten positiven Stückdeckungsbeiträgen und konstantem Kapazitätsbedarf je Stück, frei teilbaren Mengen sowie Absatzobergrenzen. Zusätzliche Mindestmengen, Rüstaufwand oder geänderte Fixkosten müssen gesondert berücksichtigt werden. Bei ganzen Stückzahlen können unbrauchbare Kapazitätsreste entstehen; dann ist die Rangfolge allein keine Garantie für das beste Programm. Im Leitbeispiel geht die Rechnung ohne solchen Rest auf.
Ändern sich Deckungsbeiträge oder der Bedarf je Engpasseinheit, prüfst du die Rangfolge neu. Geänderte Absatzgrenzen oder Kapazitäten verändern dagegen zunächst die möglichen Mengen.
Angenommen, der Deckungsbeitrag von B sinkt im Beispiel von 90 Euro auf 50 Euro. Dann erzielt B nur noch 50 Euro geteilt durch 2 Stunden = 25 Euro je Maschinenstunde. Produkt A bleibt bei 30 Euro je Maschinenstunde und rückt auf Rang 1.
Nun werden zuerst 3 Stück A hergestellt. Sie benötigen 12 Stunden. Die verbleibenden 8 Stunden reichen für 4 Stück B. Der gesamte Deckungsbeitrag beträgt dann:
3 mal 120 Euro + 4 mal 50 Euro = 560 Euro.
Würde B weiterhin zuerst produziert, ergäben 6 Stück B und 2 Stück A nur 540 Euro. Die geänderte Rangfolge verbessert das Ergebnis unter den neuen Bedingungen.
Die Rechnung berücksichtigt messbare Deckungsbeiträge, Absatzgrenzen und Kapazitäten. Entscheidungen können zusätzlich Qualität, Lieferzusagen, Kundenbindung, Beschäftigung, Know-how und die langfristige Unternehmensstrategie betreffen. Diese Gesichtspunkte lassen sich nicht automatisch aus dem relativen Deckungsbeitrag ablesen.
Bei mehreren gleichzeitig wirksamen Engpässen reicht die einfache Rangfolge nach einer Engpasseinheit nicht aus. Dann müssen die Beschränkungen gemeinsam in einem Simultanmodell betrachtet werden; dafür kann lineare Programmierung eingesetzt werden.
Auch die Beseitigung eines Engpasses löst nicht jedes Problem dauerhaft. Danach kann ein anderer Bereich zum neuen Engpass der Produktionskette werden.
Karteikasten
Überlege zuerst selbst und drehe die Karte anschließend zum Prüfen um.
Alles auf einen Blick
- Produktionsprogramm
- Gestaltung des Angebots
- Programmbreite: Produktgruppen
- Programmtiefe: Varianten
- Fertigungstiefe: Eigenproduktionsanteil
- Planungshorizont
- strategisch: Produktfelder
- taktisch: grobe Mengen
- operativ: Varianten, Mengen und Termine
- Kapazität
- freie Kapazität: positive Deckungsbeiträge nutzen
- ein Engpass: Beitrag je Engpasseinheit vergleichen
- mehrere Engpässe: simultan optimieren
- Kontrolle
- Absatzgrenzen einhalten
- Kapazitätsverbrauch prüfen
- qualitative Folgen mitbedenken
- Gestaltung des Angebots
Abschluss-Check
Du beherrschst den Kernweg, wenn du zuerst die Art der Programmentscheidung erkennst, dann den wirksamen Engpass bestimmst, relative Deckungsbeiträge berechnest und dein Ergebnis auf Kapazität, Absatzgrenzen sowie veränderte Bedingungen prüfst.